El Impacto De Las Regulaciones Internacionales En La Formulación Y Aplicación De Adhesivos De Laminación Para Envases Flexibles Destinados Al Contacto Con Alimentos
EFECTO DE LAS NORMATIVAS INTERNACIONALES EN LOS ENVASES FLEXIBLES
EN CONTACTO CON ALIMENTOS SOBRE LA FORMULACIÓN Y APLICACIÓN DE LOS ADHESIVOS DE LAMINACIÓN
Evaluación técnica ampliada y recomendaciones
Las tecnologías de envases flexibles, que desempeñan un papel fundamental en la seguridad alimentaria, el almacenamiento y los procesos logísticos, destacan como uno de los factores más importantes para la salud del consumidor final después de la producción del alimento. En la fabricación de sistemas de envases flexibles se utilizan adhesivos de laminación para unir diferentes capas de películas poliméricas o metálicas. La obtención de una resistencia de adhesión suficiente entre combinaciones de películas poliméricas (por ejemplo, PET/PE, OPA/CPP), la conservación de la integridad mecánica y el mantenimiento de las propiedades de barrera dependen directamente de la estructura química y del rendimiento de los sistemas adhesivos empleados. Sin embargo, estos adhesivos, que están en contacto directo o indirecto con los alimentos, pueden entrañar el riesgo de que sustancias químicas nocivas pasen al alimento mediante el proceso denominado «migración».
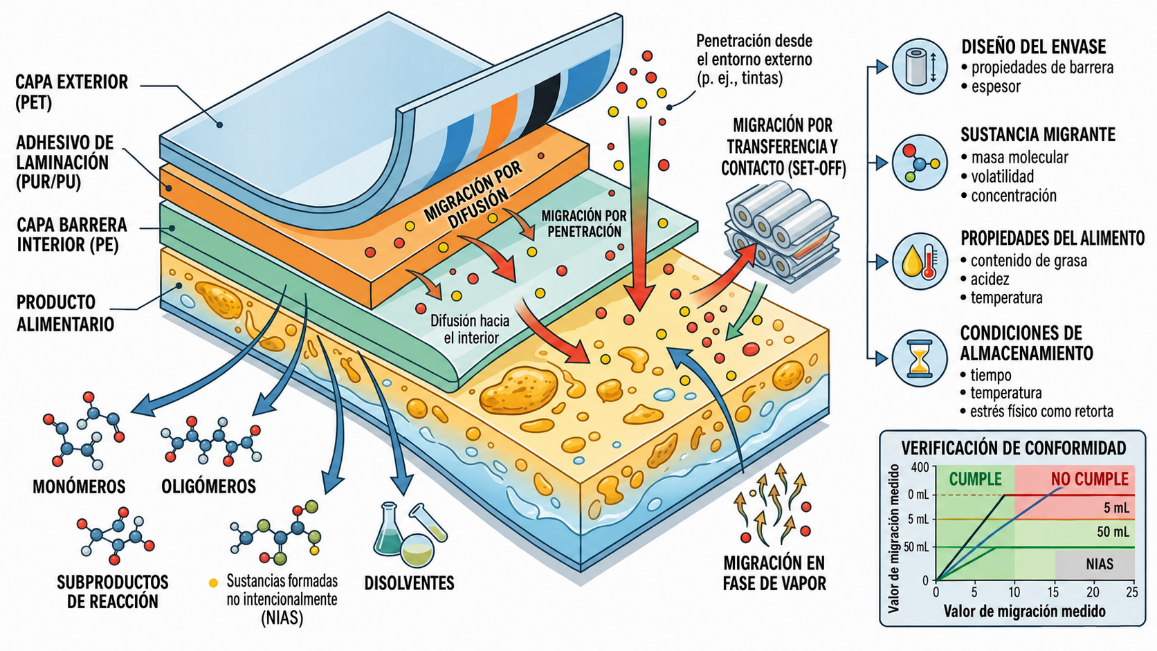 Figura 1. Mecanismo de migración del adhesivo de laminación hacia el alimento
En los sistemas de envases flexibles, aun cuando los adhesivos de laminación no entren en contacto directo con los alimentos, el proceso de migración que tiene lugar a escala molecular constituye un parámetro crítico de seguridad. Como se muestra en la imagen anterior, el paso de sustancias químicas desde el adhesivo situado entre las capas del envase hacia el alimento está determinado por las barreras de película polimérica, la estructura química del adhesivo y las características del alimento (acidez, contenido de grasa, etc.). Este mecanismo de transferencia de masa constituye la base de restricciones como el SML (Límite de Migración Específica), el OML (Límite de Migración Global) y las NIAS (Sustancias Añadidas No Intencionadamente).
Los sistemas de envases en contacto con alimentos están sujetos a estrictas disposiciones legales destinadas a proteger la salud humana. Entre estas normas destacan el Reglamento marco (CE) n.º 1935/2004 de la Unión Europea, el Reglamento (UE) n.º 10/2011 sobre materiales plásticos, la normativa aplicada en los Estados Unidos por la U.S. Food and Drug Administration y, en Turquía, las disposiciones del Código Alimentario Turco. Estas regulaciones limitan la migración procedente de los componentes del envase, evalúan la seguridad de las sustancias químicas utilizadas y proporcionan a los fabricantes criterios exhaustivos de conformidad. En el mundo actual, estas regulaciones han dejado de ser meras estructuras que fijan determinados límites y han evolucionado hasta convertirse en elementos determinantes de los procesos de desarrollo de productos.
En los últimos años, la transformación más profunda del sector de los envases flexibles ha sido la transición desde las estructuras laminadas multicapa tradicionales (como PET/PE y OPA/CPP) hacia sistemas de envases monomateriales formados por una sola familia de polímeros (mono-PE y mono-PP). En la base de este cambio de paradigma se encuentran el aumento de las presiones medioambientales y el endurecimiento de la legislación. Normativas como el Plan de Acción para la Economía Circular de la Unión Europea y el nuevo Reglamento sobre Envases y Residuos de Envases (PPWR) establecen que todos los envases deberán ser reciclables para 2030 y pretenden reducir, en proporciones determinadas, la cantidad de residuos de envases por habitante en los Estados miembros. Las estructuras multimateriales tradicionales no pueden separarse en los procesos de reciclaje mecánico, debido a la unión irreversible de distintos tipos de polímeros, y dan lugar a materias primas secundarias de baja calidad (downcycling) o directamente a corrientes de residuos. En cambio, las estructuras monomateriales permiten un reciclaje de alta pureza gracias a que contienen un único tipo de polímero. Sin embargo, esta transición genera un desafío paradójico para los adhesivos de laminación: se espera que el adhesivo proporcione una adherencia perfecta durante toda la vida útil del envase, pero que pierda su efecto en las condiciones de la planta de reciclaje (lavado alcalino en caliente o acción de disolventes) y permita separar fácilmente las capas. Por ello, la legislación sobre residuos y las prácticas de responsabilidad ampliada del productor (EPR) obligan al sector a desarrollar formulaciones adhesivas de nueva generación no solo desde el punto de vista de la seguridad alimentaria (migración), sino también en cuanto al comportamiento al final de la vida útil.
En los apartados siguientes se examinarán de forma exhaustiva las normativas nacionales e internacionales que afectan actualmente, o afectarán en el futuro, a los adhesivos utilizados en el sector de los envases flexibles, junto con sus efectos concretos sobre la química de los adhesivos, los procesos de curado y la certificación de conformidad, y se presentarán recomendaciones aplicables para el sector.
Reglamento de la UE sobre Envases y Residuos de Envases (UE) 2025/40
El objetivo principal de este reglamento, aplicable en todos los Estados miembros de la UE a partir del 12 de agosto de 2026, es garantizar la sostenibilidad medioambiental de los envases a lo largo de todo su ciclo de vida, hacer más eficaces los procesos de reciclaje y lograr que todos los envases sean reciclables para 2030. De este modo, se pretende reducir la cantidad de residuos de envases por habitante, con respecto a 2018, en un 5 % para 2030, un 10 % para 2035 y un 15 % para 2040.
En consonancia con estos objetivos, las características exigidas a los adhesivos de laminación que se utilizarán en el sector de los envases son las siguientes:
- El adhesivo debe poder separarse del cuerpo principal durante el proceso de reciclaje.
- Deben preferirse adhesivos lavables que no dejen residuos.
- Los residuos de adhesivo no deben reducir la calidad (pureza) de la materia prima secundaria.
- El adhesivo no debe impedir la separación manual o mecánica.
- El límite máximo total de metales pesados debe ser de 100 mg/kg (plomo, cadmio, mercurio y cromo hexavalente).
- El límite máximo del contenido total de PFAS debe ser de 250 ppb.
Los límites relativos a los PFAS y a los metales pesados son los primeros de estos criterios que se aplicarán. A largo plazo, será necesario diseñar adhesivos de laminación de nueva generación que puedan separarse fácilmente mediante lavado o acción térmica y que no dejen residuos en la película de la que se separan.
También se producirán cambios orientados a simplificar los diseños de los envases. Dado que en los envases flexibles de nueva generación se pretende utilizar la menor cantidad posible de adhesivo, se buscará reducir al mínimo tanto el número de capas de la composición del envase como la cantidad de adhesivo aplicada por metro cuadrado. Aunque durante el uso normal del envase se seguirá exigiendo un elevado rendimiento de adhesión, durante el reciclaje se requerirá una formulación adhesiva que pueda separarse fácilmente, sin dejar residuos, por efecto del calor y de los disolventes. En el diseño de estas formulaciones no debe contemplarse en ningún caso el uso de sustancias nocivas para la salud, como PFAS, metales pesados o halógenos.
Con estas nuevas normas de la Unión Europea para los envases flexibles destinados a alimentos, surge la necesidad de realizar nuevos trabajos de I+D tanto en las empresas fabricantes de películas como en las empresas fabricantes de adhesivos. El objetivo de estos trabajos debe ser desarrollar productos de nueva generación respetuosos con la naturaleza y la salud humana, reciclables o fabricados con materiales reciclados.
Normativa estadounidense sobre contacto alimentario: U.S. Food and Drug Administration (FDA – 21 CFR)
La FDA, autorizada por el Gobierno de los Estados Unidos para regular los envases en contacto con alimentos, establece disposiciones bajo el título 21 CFR. En este marco, los adhesivos de laminación se consideran aditivos indirectos, aunque no estén en contacto directo con los alimentos, y están sujetos a normas estrictas. Debido a la posibilidad de migración, todos los componentes que forman el adhesivo (monómeros, oligómeros, aditivos y disolventes) deben cumplir la normativa. Deben elaborarse escenarios de migración para los sistemas de envases, realizarse ensayos conforme a dichos escenarios y declararse los resultados por el fabricante mediante el sistema de notificación de Food Contact Substance (FCS). Las materias primas empleadas en la fabricación del adhesivo también deben seleccionarse entre las sustancias químicas autorizadas por esta normativa. A diferencia del sistema europeo, el sistema de la FDA no dispone de una única lista positiva; en su lugar, cada componente está regulado de forma separada en apartados como 21 CFR 175 (Adhesives & Coatings), 21 CFR 176 (Paper & Board) y 21 CFR 177 (Polymers). Una vez fabricado el adhesivo con sustancias autorizadas, debe efectuarse una evaluación de seguridad teniendo en cuenta los subproductos de reacción, los oligómeros o monómeros que no hayan curado completamente y los posibles mecanismos de degradación radicalaria o térmica.
Aunque este enfoque concede a los fabricantes un margen de actuación más amplio, también incrementa sus responsabilidades en la misma proporción. Si se comercializan envases que no cumplen los criterios, pueden imponerse sanciones graves, incluida la retirada del producto, lo que garantiza la aplicación efectiva de la normativa.
Normativa suiza: Swiss Ordinance (SR 817.023.21)
La normativa suiza sobre contacto alimentario, conocida como Swiss Ordinance SR 817.023.21 (Ordinance of the FDHA on Materials and Articles Intended to Come into Contact with Food), es una de las regulaciones más estrictas y técnicamente detalladas que existen, especialmente en lo relativo a tintas de impresión y sistemas de laminación. Las composiciones de los adhesivos de laminación también se encuentran entre los sistemas directamente afectados.
La característica más distintiva de la Swiss Ordinance es que incorpora tanto una lista positiva como la obligación de evaluar las NIAS (Non-Intentionally Added Substances). El uso de las sustancias autorizadas incluidas en el Anexo 2 es libre, pero cuando se utiliza una sustancia no incluida en la lista deben realizarse ensayos toxicológicos y una evaluación de riesgos. Los monómeros u oligómeros de bajo peso molecular utilizados durante la síntesis y la producción, los fotoiniciadores, los posibles subproductos de reacción, los componentes que no han participado en el curado y los productos de degradación térmica generados de forma no intencionada se controlan rigurosamente dentro de la evaluación de NIAS. La presencia de una barrera no elimina la necesidad de realizar estos ensayos; en particular, el uso de películas delgadas como OPP/CPP y la existencia de procesos como la esterilización en retorta pueden aumentar el número de ensayos y análisis necesarios.
En consecuencia, conforme al enfoque de la Swiss Ordinance, se comprueba si todos los componentes que se utilizarán en un sistema de envase (tinta, adhesivo, película, etc.) figuran en la lista positiva; si existe algún componente que no esté incluido, se realiza un análisis de NIAS y se evalúa. Por ello, desarrollar un adhesivo de laminación conforme a la normativa suiza es más difícil y requiere más tiempo que lograr la conformidad con la FDA; sin embargo, cuando el proceso se gestiona correctamente, se alcanza el nivel más alto de normas aplicables a escala mundial.
Legislación de Turquía: Código Alimentario Turco
En Turquía, los materiales y objetos destinados a entrar en contacto con alimentos están regulados por el «Reglamento del Código Alimentario Turco sobre materiales y objetos destinados a entrar en contacto con alimentos» (Boletín Oficial de 5 de abril de 2018, n.º 30382), promulgado por el Ministerio de Agricultura y Silvicultura. Para los materiales plásticos también está vigente la «Comunicación del Código Alimentario Turco sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos» (Boletín Oficial de 25 de diciembre de 2019, n.º 30989). Esta comunicación se elaboró en gran medida de conformidad con el Reglamento (UE) n.º 10/2011 de la Unión Europea sobre plásticos, y las listas de sustancias de partida y monómeros autorizados se revisan periódicamente de acuerdo con las actualizaciones de la UE (por ejemplo, 2019/1338, 2020/1245, 2023/1442 y 2023/1627).
La consecuencia práctica para los adhesivos de laminación es la siguiente: para las empresas que fabrican en Turquía o comercializan productos en el mercado turco, la lista positiva de la UE se utiliza de hecho como referencia; no obstante, también deben seguirse por separado las fechas de entrada en vigor, los periodos transitorios y las obligaciones de registro o declaración empresarial de la legislación nacional. Las obligaciones de trazabilidad, la declaración escrita de conformidad (junto con la documentación justificativa que deberá presentarse cuando la solicite el Ministerio) y el etiquetado o número de registro del establecimiento introducen requisitos administrativos adicionales que no existen en la legislación de la UE. Por ello, se recomienda que las empresas orientadas a la exportación incluyan el texto vigente del Código Alimentario Turco como un punto independiente de control de conformidad en el proceso de aprobación de la formulación, además de garantizar el cumplimiento de la normativa de la UE, la FDA y Suiza.
Certificación RecyClass
La Metodología de Evaluación de la Reciclabilidad de RecyClass es un sistema que establece principios y métodos de evaluación transparentes y basados en la ciencia para determinar la reciclabilidad de los materiales plásticos y orientar el diseño de productos compatibles con los procesos de reciclaje existentes. A diferencia de otras regulaciones aplicables a los envases en contacto con alimentos, la certificación RecyClass no se centra en la seguridad alimentaria, sino en la reciclabilidad de los componentes utilizados en el sistema de envase.
En la metodología RecyClass, la posibilidad de separar eficazmente las estructuras multicapa reviste una importancia crítica para la reciclabilidad, lo que provoca un cambio radical en el diseño de los adhesivos que mantienen unidas las capas. Los adhesivos de laminación utilizados actualmente unen las capas de forma no separable durante el reciclaje y, en muchos sistemas de envases, esta característica se presenta como un indicador de calidad. Las nuevas normas de la Unión Europea adoptan una evaluación similar y promueven que los adhesivos de laminación pierdan su efecto adhesivo por acción de disolventes o del calor, de modo que las películas laminadas puedan separarse fácilmente.
RecyClass transforma el diseño de los adhesivos de laminación en tres ejes: abandonar el enfoque de desarrollar el adhesivo más fuerte posible, desarrollar sistemas de envases que puedan separarse fácilmente mediante métodos sencillos y dar prioridad al reciclaje de polímeros. Como resultado de este enfoque, se prevé la transición hacia PU lavables (wash-off), sistemas acrílicos compatibles con el reciclaje y soluciones de base dispersión.
Esta transformación está directamente relacionada con el mayor cambio estructural que experimenta actualmente el sector: la transición de laminados multimateriales (PET/PE, OPA/CPP) a estructuras de envases flexibles monomateriales (mono-PE, mono-PP). Dado que en las estructuras monomateriales la función de barrera suele obtenerse mediante recubrimiento (coating) o metalización, la compatibilidad química del adhesivo con una única familia de polímeros y el hecho de que no perjudique la separación por lavado/flotación-hundimiento (float-sink) en la planta de reciclaje se han convertido en criterios prioritarios de diseño.
Reglamento REACH (CE n.º 1907/2006)
El Reglamento REACH no solo abarca los adhesivos de laminación, sino todas las sustancias químicas en el conjunto de la UE; sin embargo, en la práctica es una de las normativas que más profundamente condicionan el diseño de formulaciones. De acuerdo con REACH, deben declararse obligatoriamente la seguridad, la trazabilidad y las restricciones de uso de todas las sustancias químicas utilizadas. Esto determina qué materias primas pueden utilizarse en los adhesivos de laminación, hasta qué concentraciones y qué sustancias no deben emplearse en absoluto.
El efecto más determinante de REACH sobre los adhesivos de laminación son las restricciones relativas a las sustancias de gran preocupación denominadas SVHC (Substances of Very High Concern). Las sustancias carcinógenas, mutágenas, con toxicidad aguda o crónica, persistentes o bioacumulables se incorporan a esta lista y generan obligaciones de notificación cuando se utilizan por encima de determinados valores umbral. Esta situación impone restricciones, especialmente en relación con los derivados de isocianatos aromáticos, determinados disolventes y plastificantes a base de ftalatos utilizados en adhesivos de laminación de poliuretano.
La lista de restricciones del Anexo XVII limita directamente o prohíbe por completo el uso de determinadas sustancias químicas. Uno de los ejemplos más críticos son los diisocianatos: las disposiciones introducidas a partir de 2023 establecen una formación específica obligatoria para el uso industrial de diisocianatos por encima de determinadas concentraciones. Esta situación incrementa los requisitos de proceso y seguridad, tanto para los fabricantes como para los usuarios, especialmente en el uso de sistemas de poliuretano sin disolventes.
Aminas Aromáticas Primarias (PAA): un riesgo crítico que suele pasarse por alto en los adhesivos de poliuretano
El riesgo de migración más crítico, directamente relacionado con las restricciones sobre diisocianatos descritas en los apartados anteriores, pero que debe tratarse por separado, es el de las aminas aromáticas primarias (PAA). En los adhesivos de laminación de poliuretano de dos componentes (2K), los isocianatos aromáticos (por ejemplo, derivados de TDI) que no han curado completamente pueden hidrolizarse por acción de la humedad y formar PAA. Dado que algunas PAA están clasificadas como carcinógenas o mutágenas, se encuentran sometidas en toda Europa a límites muy estrictos, con límites de detección muy bajos (generalmente del orden de 0,01 mg/kg).
Mecanismo de formación de PAA
La formación de PAA es un proceso de hidrólisis en dos etapas que comienza con la reacción del grupo isocianato (–N=C=O) con el agua. En la primera etapa, el isocianato reacciona con una molécula de agua y forma un intermediario inestable de ácido carbámico; este intermediario se descompone rápidamente, liberando una amina aromática primaria libre y dióxido de carbono. En condiciones normales de curado, la amina formada de este modo reacciona inmediatamente con los grupos isocianato sin reaccionar, presentes en exceso, forma enlaces de urea y se reincorpora a la cadena polimérica, por lo que no representa un problema.
El riesgo de migración surge precisamente cuando esta segunda reacción no puede completarse. Cuando el proceso de curado queda incompleto, todavía existen isocianatos libres sin reaccionar en la película; al entrar el envase en contacto con el alimento o exponerse a condiciones de humedad o temperatura (retorta, pasteurización), dichos isocianatos reaccionan directamente con el agua presente en el alimento o en el entorno. En este caso, como no queda otro isocianato con el que la amina formada pueda reaccionar y quedar unida a la matriz polimérica, permanece libre y, debido a su bajo peso molecular, puede difundirse a través de la película y pasar al alimento. Por consiguiente, la migración de PAA no procede en realidad del propio adhesivo, sino de una hidrólisis secundaria originada cuando el curado intenta «completarse» en el entorno del alimento o de la humedad, al margen del proceso normal del envase.
Los tipos de PAA más habituales dependen de la química del diisocianato aromático utilizado: en los sistemas basados en TDI (diisocianato de tolueno) se controla normalmente la toluendiamina (TDA), mientras que en los sistemas basados en MDI (diisocianato de difenilmetano) se controla la 4,4′-metilendianilina (MDA). La determinación analítica se realiza por lo general mediante LC-MS/MS o GC-MS después de una hidrólisis ácida, expresando el resultado como aminas totales y/o específicas; por ello, los ensayos de PAA son más largos y costosos que los ensayos de migración convencionales.
La migración de PAA se observa especialmente en envases sometidos a esterilización en retorta (alta temperatura) y en productos enviados antes de completar el tiempo de curado. Por ello, el riesgo de PAA debe considerarse no solo como una función de la selección del adhesivo, sino también del proceso de producción y control de calidad.
Comparación de los sistemas químicos de adhesivos
La comparación de los sistemas de adhesivos de laminación utilizados habitualmente en el sector en términos de riesgo de migración, compatibilidad con el reciclaje y ámbitos de uso típicos constituye una referencia práctica para la selección de formulaciones:
| Sistema |
Riesgo de migración |
Compatibilidad con el reciclaje |
Uso típico |
Observación |
| PU de base disolvente |
Medio–Alto (disolvente residual, riesgo de PAA) |
Baja |
Laminación de uso general |
Se está eliminando gradualmente |
| PU 2K sin disolventes (solvent-free) |
Alto antes de completar el curado (isocianato/PAA) |
Baja–Media |
Retorta y estructuras de alta barrera |
Seguimiento del curado obligatorio |
| PU / acrílico de base acuosa (dispersión) |
Bajo |
Media–Alta |
Alimentos secos, baja temperatura |
Resistencia de barrera/térmica limitada |
| PU lavable / compatible con el reciclaje |
Bajo |
Alta |
Envases flexibles monomateriales |
Nueva generación orientada a RecyClass |
Proceso de curado (cure) y riesgos encontrados en la práctica
En los adhesivos de laminación de poliuretano de dos componentes (2K) sin disolventes, el curado avanza mediante un proceso de extensión de cadena (chain extension) en el que el prepolímero terminado en isocianato (–NCO) reacciona paso a paso con los grupos hidroxilo (–OH) del componente poliol para formar enlaces de uretano. En el momento de la laminación solo se ha completado una parte de esta reacción; para alcanzar una resistencia de unión suficiente y un bajo nivel de isocianato libre, el producto se somete después de la laminación a una etapa controlada de maduración (post-curado). Esta etapa suele durar entre 3 y 7 días en una cámara de curado a 40–50 °C. Aunque la temperatura acelera la cinética de reacción y reduce el tiempo, no es posible descender por debajo de un determinado límite, ya que la reacción pasa a estar controlada por difusión.
Las principales variables que afectan a la velocidad de curado son las siguientes: temperatura y humedad de la cámara, espesor de la película o del laminado (en estructuras gruesas se retrasa la transferencia de calor a las capas internas), gramaje de adhesivo aplicado, tipo y cantidad de catalizador, relación estequiométrica poliol/isocianato (índice NCO/OH) y tensión de bobinado (en el interior de la bobina disminuyen la circulación de aire y la transferencia de calor). Cuando alguna de estas variables se desvía del valor objetivo, el producto puede no estar suficientemente curado aunque haya transcurrido el tiempo de curado indicado.
El grado de finalización del curado no puede determinarse directamente mediante observación visual en planta; por ello, se controla indirectamente mediante métodos como la medición de la resistencia de unión (peel/bond strength) y la determinación de NCO libre. El error más frecuente en la práctica es enviar el producto a impresión, corte longitudinal (slitting) o llenado antes de que concluya el tiempo de curado, debido a la presión del calendario de producción. Esto puede hacer que incluso una formulación aprobada en el laboratorio produzca resultados inesperados en condiciones industriales, tanto en resistencia de unión como en límites de migración. Por consiguiente, el seguimiento del curado debe considerarse una parte inseparable de la seguridad de la formulación y definirse como un paso obligatorio de control de calidad antes del envío.
Certificación de conformidad y procesos de ensayo
Para comercializar adhesivos de laminación destinados al contacto alimentario, el fabricante elabora una Declaración de Conformidad (Declaration of Compliance – DoC) que demuestra que todos los componentes utilizados cumplen las regulaciones pertinentes (lista positiva de la UE, apartados del 21 CFR de la FDA, Anexo 2 de Suiza o Código Alimentario Turco). La DoC hace referencia a las condiciones de uso (temperatura y tiempo de contacto), al tipo de alimento previsto y a los resultados de los ensayos de migración correspondientes.
Los ensayos de migración se realizan con simulantes seleccionados en función de la naturaleza del alimento: Tenax o aceite vegetal para alimentos grasos, etanol al 95 % para alimentos alcohólicos o de base acuosa, ácido acético al 3 % para alimentos ácidos y agua destilada para alimentos acuosos. Los ensayos se efectúan conforme a escenarios de «peor caso» basados en las condiciones reales de uso del producto (temperatura máxima y tiempo de contacto más prolongado). En aplicaciones que incluyan tratamientos térmicos, como retorta o microondas, estas condiciones también deben simularse.
Conclusiones y recomendaciones
El diseño de adhesivos de laminación para el sector de los envases flexibles ya no se limita al rendimiento mecánico y a la resistencia de adhesión, sino que se ha convertido en un proceso estratégico de I+D situado en el centro de la seguridad alimentaria y la sostenibilidad medioambiental. Mecanismos regulatorios como el Reglamento (UE) 2025/40, la FDA, la Swiss Ordinance, REACH y el Código Alimentario Turco han transformado radicalmente las expectativas respecto a los adhesivos de laminación mediante límites de migración, evaluaciones de NIAS y objetivos de economía circular.
En este contexto, destacan las siguientes recomendaciones concretas:
Selección estratégica de materias primas y evaluación de la cadena de suministro
El proceso comienza con la identificación de monómeros, oligómeros, catalizadores, disolventes y aditivos conformes con las listas positivas de los mercados objetivo (UE, Estados Unidos, Suiza y Turquía), así como con las restricciones de REACH relativas a SVHC y al Anexo XVII. Deben solicitarse a los proveedores declaraciones de conformidad actualizadas e informes analíticos sobre el contenido de PFAS y metales pesados. En esta etapa se decide preferir alternativas alifáticas (H12MDI, IPDI) a los isocianatos aromáticos, o sistemas con bajo riesgo de formación de PAA.
Diseño de la formulación y desarrollo de prototipos
Con las materias primas seleccionadas se formula un adhesivo libre de PFAS, metales pesados y halógenos, compatible con estructuras monomateriales (mono-PE/PP) y lavable (wash-off) o fácilmente separable (recycling-friendly) en la planta de reciclaje. En esta etapa se optimizan a escala de laboratorio parámetros como el índice NCO/OH, el tipo de catalizador y el equilibrio de tensioactivos. El objetivo es obtener una elevada resistencia de unión en condiciones normales de uso y una separación superior al 95 % en simulaciones de reciclaje (por ejemplo, lavado alcalino a 90 °C).
Desarrollo del proceso y optimización del curado
El prototipo se transfiere a condiciones de mezcla, aplicación (laminación) y post-curado adecuadas para la escala de producción. Se determina empíricamente el efecto de variables como la temperatura y el tiempo de curado, el control de humedad, la tensión de bobinado y la circulación de aire ambiental. El resultado de esta etapa es un «perfil de curado» fijo (curva tiempo-temperatura) y puntos obligatorios de control de calidad para cada lote (por ejemplo, determinación de NCO libre y medición de la resistencia al pelado).
Ensayos exhaustivos de validación (migración, PAA y reciclabilidad)
El producto se somete a ensayos de migración con simulantes seleccionados según los tipos de alimentos objetivo (Tenax, etanol al 95 %, ácido acético al 3 % y agua destilada) y bajo condiciones de tiempo y temperatura de peor caso (worst-case). Si se prevén tratamientos de retorta o pasteurización, también se simulan dichas condiciones. Es obligatorio realizar el análisis de PAA (determinación de aminas específicas mediante LC-MS/MS). Paralelamente, se llevan a cabo ensayos de reciclabilidad conforme a los protocolos de RecyClass (lavado y separación por flotación-hundimiento) para verificar los niveles de separación objetivo.
Documentación y preparación de la Declaración de Conformidad (DoC)
A partir de los resultados de los ensayos se prepara una Declaración de Conformidad (DoC) independiente para cada mercado objetivo. En este documento se enumeran claramente todas las sustancias utilizadas, las condiciones de uso, los resultados de migración y el informe de evaluación de NIAS (para Suiza). También se incorporan al expediente las declaraciones de SVHC y del Anexo XVII obtenidas de la cadena de proveedores. Además, en esta etapa se cumplen las obligaciones relativas al número de registro del establecimiento y al etiquetado previstas en el Código Alimentario Turco.
Aplicación industrial y seguimiento continuo de la calidad
Una vez que el producto se comercializa, se implantan en las instalaciones de los clientes tarjetas de control sencillas o sistemas de seguimiento automático para controlar el tiempo y la temperatura de curado. Periódicamente (por ejemplo, en cada lote de expedición), se realizan ensayos de cribado de migración de PAA en productos sometidos a retorta o a altas temperaturas. Los datos obtenidos en planta se transmiten al equipo de I+D como retroalimentación para la mejora continua de la formulación y de los parámetros del proceso.
Las empresas que gestionen correctamente estos procesos y desarrollen productos plenamente conformes con las regulaciones no solo se protegerán frente a sanciones legales, sino que también obtendrán la ventaja de liderar un ecosistema de envases competitivo y sostenible a escala mundial.
Referencias
- Reglamento (CE) n.º 1935/2004 del Parlamento Europeo y del Consejo, sobre los materiales y objetos destinados a entrar en contacto con alimentos
- Reglamento (UE) n.º 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos
- Reglamento (UE) 2025/40 sobre los envases y residuos de envases
- Reglamento (CE) n.º 1907/2006 (REACH)
- U.S. FDA, partes 175, 176 y 177 del 21 CFR – Aditivos alimentarios indirectos
- Swiss Ordinance of the FDHA on Materials and Articles Intended to Come into Contact with Food (SR 817.023.21)
- Reglamento del Código Alimentario Turco sobre materiales y objetos destinados a entrar en contacto con alimentos (Boletín Oficial de 5.4.2018, n.º 30382)
- Comunicación del Código Alimentario Turco sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos (Boletín Oficial de 25.12.2019, n.º 30989)
- Protocolos de evaluación de la reciclabilidad de RecyClass
Dr. Ömer Faruk Emirik
Director de I+D de Polímeros / Polymer R&D Manager


 Adhesivos de Laminación
 Sistemas de Tintas
 Sistemas de Recubrimientos y Tintas Curables mediante

